Обрабатывающее оборудование
Допуск на аналоге обеспечивает станок, а не то, насколько аккуратно кто-то подпилил деталь вручную. Вот на чём мы работаем.
Горизонтальные обрабатывающие центры
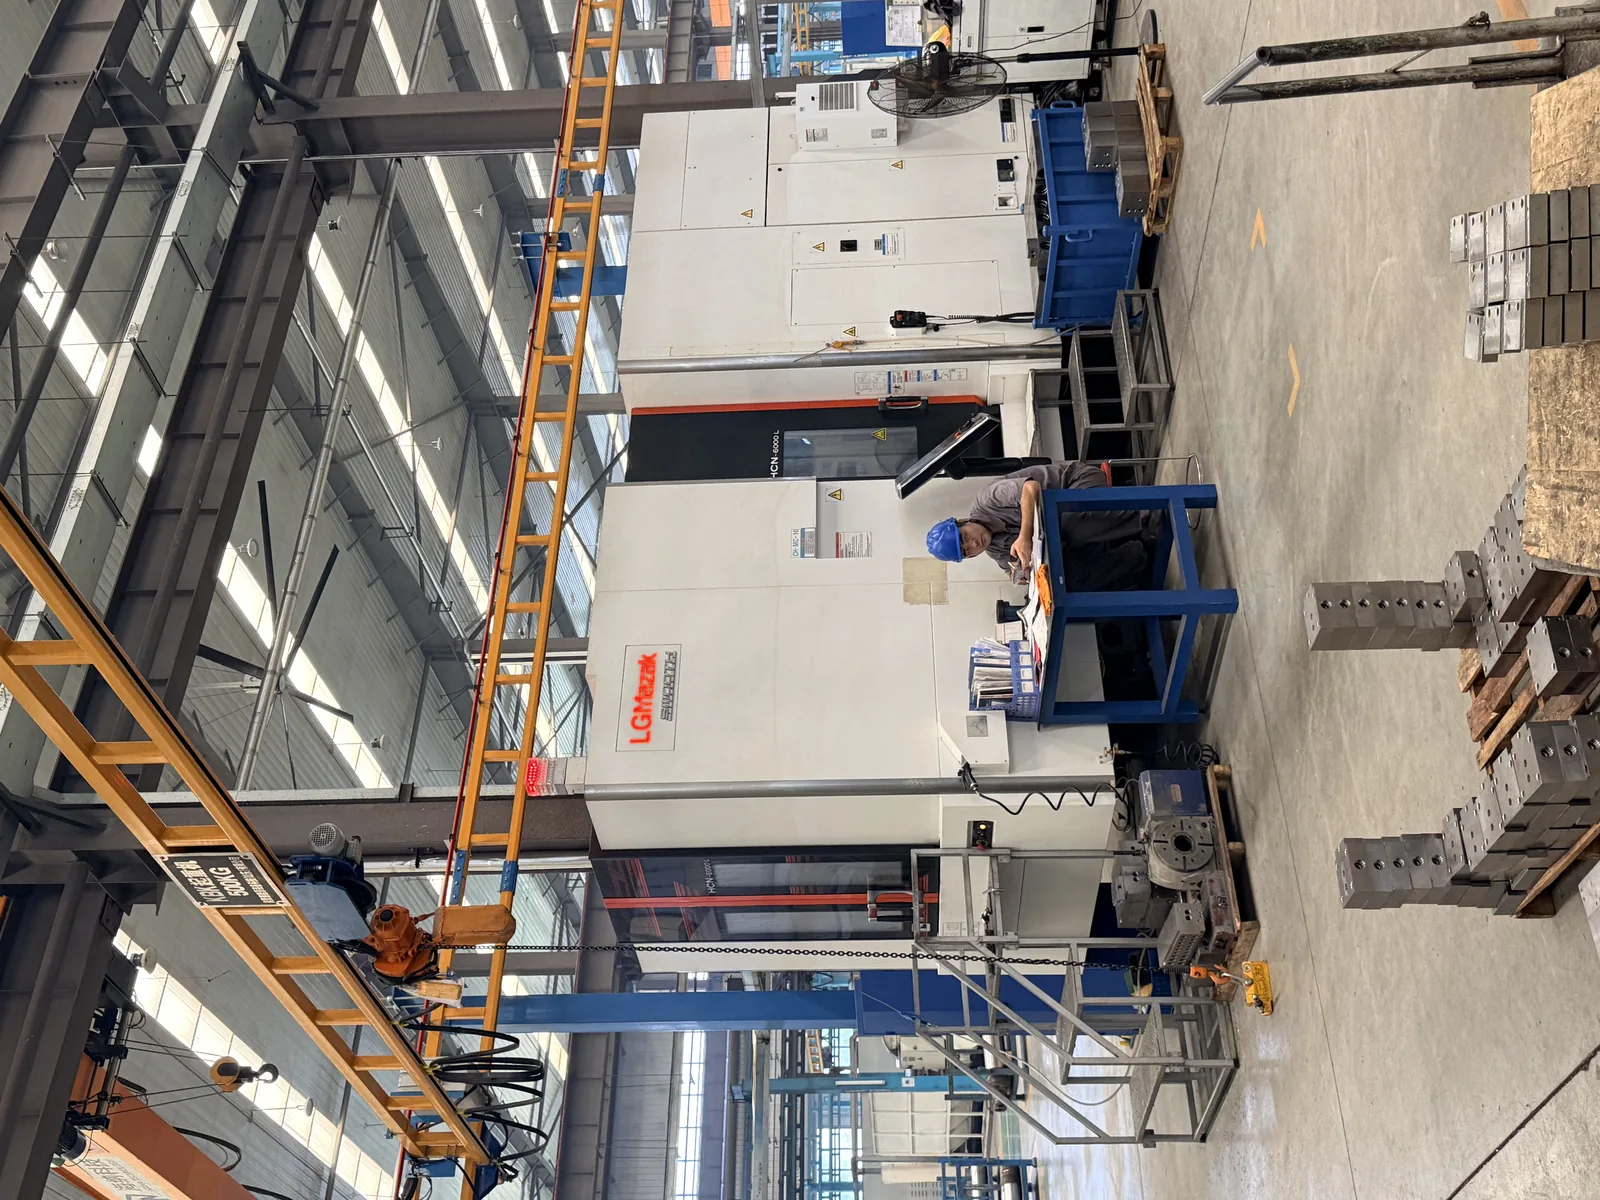
Клапанные блоки и корпуса коллекторов обрабатываются на горизонтальных обрабатывающих центрах. Многосторонняя обработка выполняется за меньшее число установов, чем на обычном фрезерном станке, — именно это делает позиционные допуски на схему отверстий предсказуемыми от партии к партии.
Грузоподъёмное оборудование и оснастка
Мостовые краны обслуживают участки обработки и сборки, поэтому тяжёлые корпуса и собранные узлы перемещаются без кустарных приспособлений. Приспособления и оснастка изготавливаются у нас, что сокращает время от утверждения чертежа до первой детали со станка.
Удаление заусенцев, промывка и подготовка поверхности
Заусенцы снимаются вручную на отдельных верстаках: заусенец, оставшийся в расточке под золотник, превращается в отказ из-за загрязнения при эксплуатации. Промывка и обработка поверхности выполняются по требованию чертежа: для гидравлического компонента внутренняя чистота важна не меньше внешней отделки.
Сборка
Клапаны собираются и настраиваются на верстаках слесарями, которые постоянно работают на одних и тех же группах, а не на всём подряд. Именно повторяемость даёт стабильность в изделии, где настройка пружины или состояние седла решают, работает клапан или нет.
Приборы и манометры
Испытательные стенды и манометры поверяются по графику, статус поверки фиксируется. Если система качества заказчика требует сертификаты поверки приборов, использованных по его заказу, их можно предоставить.