加工设备
替代件的公差靠机床保证,不靠事后有人锉得仔细。这是我们的装备。
卧式加工中心
阀块与阀体在卧式加工中心上加工。多面加工所需的装夹次数比普通铣床少,这正是油口位置公差能批批稳定的原因。
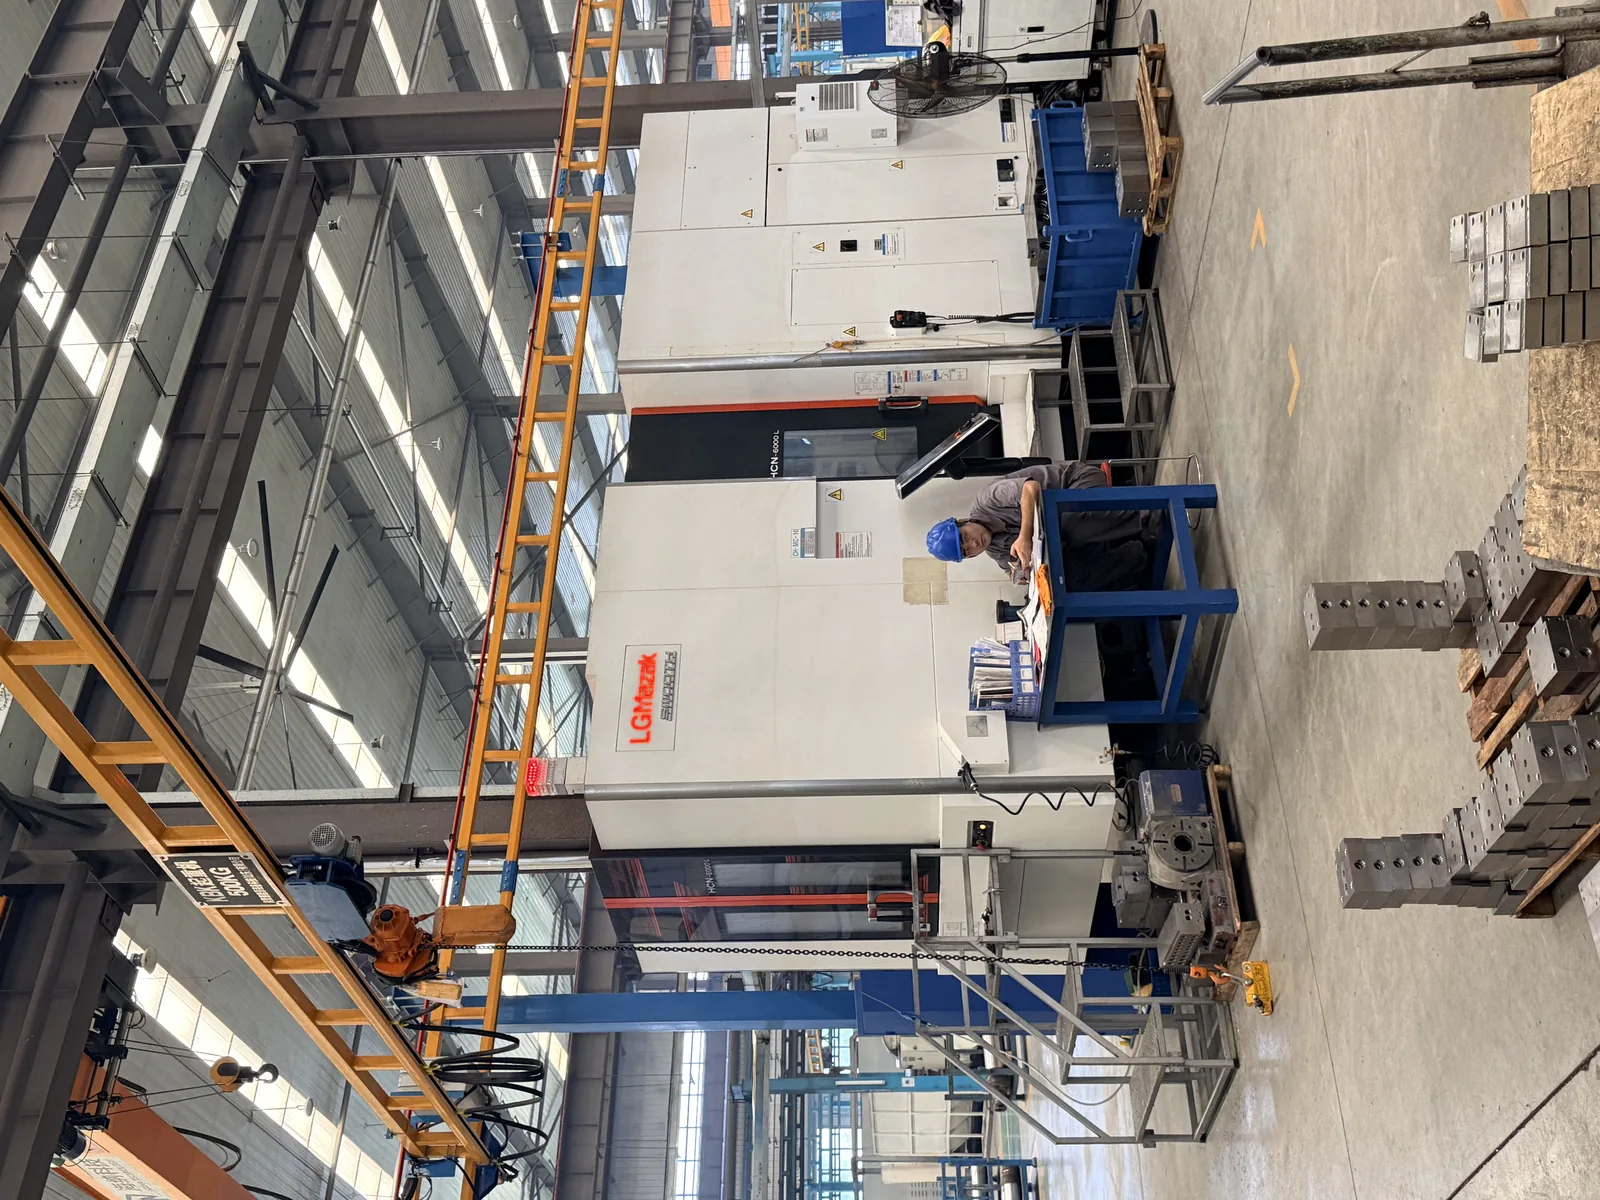 卧式加工中心
吊装与工装
机加与装配区都有行车覆盖,重型阀体与装配单元不靠临时起吊。工装夹具自制,缩短了从图纸签认到首件下机的时间。
去毛刺、清洗与前处理
去毛刺在专用工位上手工完成,因为阀芯孔里残留的毛刺在服役中就是污染物失效。清洗与表面处理按图纸要求执行 —— 对液压件来说,内部清洁度与外观同样重要。
装配
阀由固定做这几个产品族的钳工在工位上装配与调整,而不是什么都做。在一个「弹簧设定或阀座状态就能决定阀是否工作」的产品上,重复正是产生一致性的原因。
仪器与量具
试验台与量具按周期校准,校准状态有记录。若客户的质量体系需要所用仪器的校准证书,可以提供。